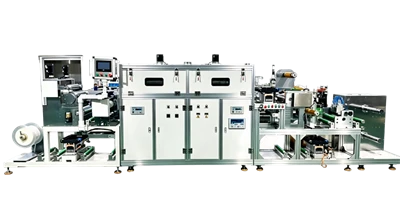
W zeszłym roku klient wszedł do naszego biura z wiadrem własnej powłoki. Folia optyczna, nowa linia. Jego pierwsza linia brzmiała: „Użyj kości szczelinowej”, prawda.
Powiedziałem, że niekoniecznie. Najpierw powiedz mi grubość mokrej warstwy.
Wyglądał na zaskoczonego. Trzej producenci maszyn do powlekania powiedzieli mu już „tak”, a tylko jeden zapytał o grubość na mokro. Na tej linii zastosowano mikrograwiurę. Więcej o tym za chwilę.
Podstawą całej linii jest metoda powlekania. Jeśli się pomylisz, wszystko na dalszym etapie pójdzie za nim, rozmiar pieca, profil naprężenia, osiągalna prędkość linii i niczego nie da się później naprawić. Kupujący otwierają się na cenę i konfigurację. Producenci maszyn do powlekania noszą w głowach zupełnie inną tabelę, a ta luka co roku powoduje wiele żalu.
Cztery metody, cztery miejsca, w których każdy wygrywa
Nikt nie każe jednej głowie robić wszystkiego. Ktokolwiek twierdzi inaczej, jest albo nowy, albo chce najpierw zamówić. Zapytaj dziesięciu dostawców, a wszyscy powiedzą, że mogą to zrobić, co nie jest całkowitym kłamstwem, ale trzeba czytać między wierszami. Większość dostawców linii do powlekania stosuje metodę, którą znają najlepiej, a powód jest praktyczny: nie mogą uzyskać od Ciebie próbnego rozwiązania na czymś, czego nigdy nie używali. Każdy producent maszyn do powlekania posiada tabelę asortymentu taką jak ta. Nie wszyscy zgłaszają się na ochotnika.
Comma Blade to to, co znam najlepiej i na czym ta firma została zbudowana. Krawędź noża i wałek podkładowy wyznaczają szczelinę, która ustala ciężar powłoki, więc zmienność grubości podłoża ledwo ją dotyka. Grube powłoki, wysoka lepkość, luźna tolerancja podłoża, to jest to, co się sprawdza. Kleje, folia ochronna, anoda litowa. Jeden z klientów powleka taśmę dwustronną o grubości ponad trzystu mikronów i lepkości rzędu tysięcy centypauzów. Nic innego nie było blisko. Druga strona jest cienka. Poniżej około dwudziestu mikronów zaczyna działać ostrze przecinka.
Mikrograwiura działa inaczej. Grawerowana rolka przenosi ciecz, rakl odmierza ją, a następnie przenosi na wstęgę. Posiada pasma od kilku mikronów do dwudziestu, o niskiej lepkości, obejmujące folię optyczną, folię rozdzielającą i większość folii funkcjonalnych. Haczyk polega na zużyciu. W miarę zużywania się rolki zwiększa się ciężar płaszcza, dlatego rolki należy wymieniać zgodnie z harmonogramem. Jeden klient działał przez rok bez zmian, a grubość przesunęła się o trzy mikrony. Był przekonany, że kupił złą partię materiału.
Matryca szczelinowa jest najdokładniejsza i najmniej wybaczająca. Masa powłoki wynika z szybkości posuwu w stosunku do prędkości linii. Utrzymuj pompę i filtrację na stałym poziomie, a tolerancje stają się bardzo wąskie, dlatego perowskit, lit i wysokiej klasy prace optyczne nie mogą bez nich działać. Cena jest taka, że materiał musi się zachowywać. Pęcherzyki, cząstki, dryf lepkości, wszystko to ląduje na powłoce. Stopień filtracji, odgazowanie, kontrola temperatury, nic opcjonalnego. Kiedyś widziałem, jak producent OEM obniża stopień filtracji, aby zaoszczędzić pieniądze, i powłoka odpadła, pokryta drobnymi zadrapaniami. Przeróbka kosztowała dziesięć razy tyle, ile zaoszczędził.
Reverse roll to stary przyjaciel starszych linii. Średnia grubość, średnia dokładność, prosta mechanika, łatwa w obsłudze. Niewiele osób określa to teraz w nowej linii, choć często przetrwa modernizację. Doświadczony konstruktor maszyn może przyjrzeć się Twojemu materiałowi i mniej więcej wiedzieć, która głowica do niego należy, a następnie próby potwierdzą resztę.
Czas, kiedy odwiodłem klienta od jego własnej specyfikacji
Wracając do mężczyzny z wiadrem. Osiem mikronów na mokro na pięćdziesięciomikronowym PET, lepkość poniżej dwustu centypuazów.
Matryca szczelinowa mogłaby to zrobić, ale przy tej objętości był to młot kowalski na nakrętce. System zasilania, filtracja i odgazowanie kosztowałyby więcej niż cokolwiek innego na linii, a nikt w jego zakładzie nigdy nie konserwował głowicy gwinciarskiej.
Przeprowadziliśmy dwie próby z jego własnym materiałem na maszynie do mikrowklęsłości i utrzymywaliśmy grubość w granicach plus minus pół mikrona. Podpisał w tym tygodniu.
Od tego czasu mam taki nawyk. Kiedy klient mówi, że to matryca szczelinowa, zadaję trzy pytania. Grubość na mokro. Lepkość. Kto to utrzymuje. Jeśli trzeci nie otrzyma odpowiedzi, radzę wypróbować przed podpisaniem.
Nie traktuj rozprawy jako formalności
Rozprawa to jedyny etap, na którym roszczenia mogą umrzeć. Każdy dostawca sprzętu może wydrukować arkusz specyfikacji. Materiał płynący po głowie nie kłamie.
Kilka praktycznych punktów. Przynieś własny materiał, a nie recepturę domu. Bęben w twoim zakładzie i ten w laboratorium nie zawsze zawierają tę samą ciecz. Przebiegnij odpowiednią długość, kilkaset metrów niczego nie dowodzi, tysiąc metrów powie Ci, czy krawędzie i złącza się trzymają. Dokonaj pomiaru na miejscu za pomocą miernika, zamiast czekać na raport w domu. A tę, którą ludzie pomijają, przeprowadź wersję próbną przy rzeczywistej prędkości produkcyjnej. Ładne liczby z powolnego przebiegu nie są nic warte.
Poważny dostawca linii do powlekania prosi Cię o to wszystko, zanim pomyślisz, aby go o to zapytać. Dostawcę, który wypowiada się niejasno w momencie, gdy wspominasz o wersji próbnej, warto zastąpić. Niech dostawca sprzętu przedstawi warunki próbne na piśmie, chroni to obie strony.
Dwie opinie, które nie zjednają mi przyjaciół
Po pierwsze, unikaj matrycy szczelinowej, chyba że naprawdę jej potrzebujesz. Nie dlatego, że jest zły, ale dlatego, że jego wymagania wobec ludzi i materiałów przekraczają to, co może dać większość roślin. W większości fabryk brakuje operatorów, a nie maszyn. Nieraz obserwowałem linię wykrojników szczelinowych po sześciu miesiącach przegrywającą ze stojącą obok linią mikrograwiurową.
Po drugie, przestań czcić importowane głowy. Różnica była realna dziesięć lat temu. Kilku producentów linii do powlekania produkuje obecnie głowice, które za przyzwoitym systemem kontroli zachowują tolerancje, których nie można oddzielić od importu. To, co ich nadal różni, to dokładność szlifowania walców i jakość montażu, dlatego poproś producenta linii do powlekania, aby zapisał te dwa elementy w umowie, zamiast kupować według marki. Kiedy producent OEM oferuje obniżenie o połowę ceny głowicy, to właśnie tę część wykupił.
Niewielu konstruktorów maszyn sprzedających nowe linie powie to głośno. Mówię to, bo widziałem, jak zbyt wiele projektów psuje się źle wybraną metodą, a klient płaci dwa razy, raz pieniędzmi, a raz przestojami.
Ostatnia rzecz
Wybór metody sprowadza się do trzech kroków. Zapisz materiał, grubość mokrej powłoki, prędkość linii i tolerancję. Znajdź dwóch lub trzech dostawców linii do powlekania, którzy rzeczywiście przetestują. Przepuść przez każdą partię i odczytaj dane. Kupuj od tego, którego numery się trzymają i który jest skłonny ci powiedzieć, co nie zadziała. Nikt nie może zdecydować o tym za Ciebie na podstawie arkusza specyfikacji.
Sam jestem producentem i wciąż testuję każdy nowy materiał, zanim go zacytuję.
Porozmawiaj o cenie jako ostatni. Źle wybrana metoda to wyrzucenie pieniędzy w błoto, niezależnie od tego, jak tanio wyglądała oferta.
Opublikowano przez firmę Innater Intelligent Equipment Co., Ltd, producenta-niestandardowych maszyn do powlekania i linii zautomatyzowanych. E-mail 13316631159@163.com|Strona internetowa https://www.getinnater.com/|Tel. +8613316631159