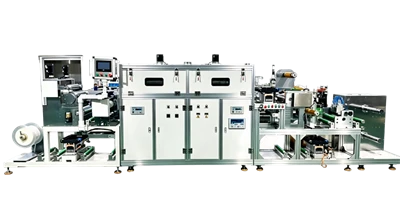
Wyjmij pręt mieszający z bębna, a zawiesina przylgnie do niego, powoli wypuszczając grudkę. Wlany do zbiornika zalega w kupie i długo się rozprowadza. Czy ta zawiesina należy do linii powlekania?
Próbka pilotażowa została pobrana ręcznie i wyglądała na wystarczająco płaską. Na linii produkcyjnej problemy pojawiają się jeden po drugim. Wskaźnik na wylocie pompy nigdy się nie ustawia. Grubość to krok od jednej krawędzi do drugiej, a niepowlekany pasek pojawia się od czasu do czasu na środku. Wstęga opuszcza piekarnik ze skórką na górze i miękką warstwą pod spodem. Zwolnij linię, a poprawi się ona wraz z wydajnością.
Niektórym kupującym zaleca się rozcieńczanie gnojowicy do momentu wypłynięcia. Rozcieńczenie powoduje utratę części stałych i masa suchej powłoki nie przedostaje się do tego miejsca.
To, co to powstrzymuje, to nie liczba lepkości.
Tam, gdzie najpierw zacina się substancja o wysokiej lepkości
Najpierw pojawia się spadek ciśnienia w rurze.
W przepływie laminarnym spadek ciśnienia rośnie wraz z lepkością i maleje z czwartą potęgą średnicy rury. Przyjmij lepkość od 3000 do 30 000 cps, a spadek na tej samej rurze wzrośnie dziesięciokrotnie. Przekrój otwór o połowę, a wzrośnie on szesnaście razy.
Pompa zębata ślizga się mniej na gęstej zawiesinie, więc jej wydajność objętościowa pozostaje niezmieniona. Problem leży po stronie ssącej. Wąski otwór, długi odcinek i zbyt wiele kolanek powodują, że wlot tworzy głębszą próżnię. Zawiesina nie jest w stanie wystarczająco szybko wypełnić przestrzeni międzyzębowych i przepływ zaczyna pulsować. Na tym samym bębnie wydajność pełnego i niskiego zbiornika będzie się różnić o około jedną dziesiątą.
Moment obrotowy silnika również wymaga sprawdzenia. Dziesięciokrotna lepkość zwiększa moc wału przy tej samej prędkości. Wybrane wcześniej przełożenie może już nie pasować. Konstruktor maszyny podaje warunki kalibracji pompy w pakiecie elektrycznym. To jest liczba, którą należy tutaj sprawdzić.
W tej sekcji jest więcej miejsca do pracy niż na czele. Skróć czas ssania. Otwórz otwór i przesuń pompę bliżej głowicy. Pompa wyporowa-wyporowa często lepiej sprawdza się w przypadku grubych materiałów. To, co zaleca tutaj dostawca linii do powlekania, często decyduje o tym, czy system w ogóle działa.
W głowicach transferowych brakuje gnojowicy
Rolka wklęsła przenosi zawiesinę w swoich komórkach.
Komórki muszą najpierw się wypełnić, a następnie wypuścić zawiesinę na podłoże pod ciśnieniem. Zwiększ lepkość, a one wypełnią się krótko i przeniosą mniej. Waga płaszcza jest niższa od wartości teoretycznej. Komórki mikro-grawiurowe są płytsze i jeszcze bardziej czułe. Na tych głowicach ciężar powłoki porusza się wraz z lepkością i prędkością linii. Ustawienie należy znaleźć metodą prób, a nie obliczeń.
Jeśli komórki nie mogą się wypełnić, dlaczego uważasz, że ciężar sierści się utrzyma?
Głowice pomiarowe-przerwy nie mają tego problemu. Ostrze przecinkowe pozostawia stałą szczelinę pomiędzy krawędzią ostrza a rolką podporową. Zawiesina jest przez nią przeciskana, więc ciężar powłoki dopasowuje się do szczeliny i prędkości linii. Matryca szczelinowa jest podawana pod ciśnieniem i dozowana do wnętrza wnęki przed wargami. Na jednym bębnie gnojowicy wałek wklęsły może nie działać, podczas gdy ostrze przecinka będzie działać.
Dostawca sprzętu w pierwszej rundzie pytań pyta o lepkość i zawartość substancji stałych. Producent maszyny do powlekania podaje we wniosku metodę dozowania. W przypadku gęstej zawiesiny ta jedna linia decyduje o większości tego, co następuje.
Dlaczego wzór się nie wyrówna
Gnojowica, która nie będzie spływać, pozostawia wzór tam, gdzie jest.
Wyrównywanie to napięcie powierzchniowe ściągające szczyty do dolin, a lepkość to opór. Czas poziomowania rośnie wraz z lepkością i czwartą potęgą długości fali. W tym samym bębnie dziesięciokrotna lepkość zmienia dwu-sekundowe wyrównanie w dwadzieścia sekund. Przesuń długość fali z 0,1 mm na 0,2 mm, a czas wzrośnie szesnastokrotnie.
Pierwsza strefa piekarnika trochę pomaga. Ciepło zmniejsza lepkość i przyspiesza wyrównywanie, podczas gdy powierzchnia zaczyna się kożusić. Okno jest wąskie.
W tabeli przekazanej przez producenta zwykle znajduje się jedna wartość lepkości. Najmniej wrażliwa jest na to gęsta zawiesina. Dwie lub trzy szybkości ścinania pokazują tendencję. Wysoka lepkość zwykle wiąże się z dużą zawartością substancji stałych i mniejszą ilością rozpuszczalnika. Kupowanie czasu z rozpuszczalnikiem również nie jest otwarte.
Gruba mokra folia pokrywa się
Suszenie grubą warstwą działa od środka na zewnątrz.
Rozpuszczalnik musi dyfundować na powierzchnię, zanim powietrze będzie mogło go unieść. Czas charakterystyczny rośnie wraz z kwadratem grubości. Zmień mokrą folię o grubości 100 mikronów na 200 mikronów, a suszenie zajmie cztery razy dłużej. Gęsta zawiesina zwykle oznacza grubszą mokrą warstwę o dużej zawartości części stałych i małej ilości rozpuszczalnika. Gorąca pierwsza strefa powoduje naskórek na powierzchni. Rozpuszczalnik znajdujący się pod spodem nie ma dokąd uciec i przedostaje się, pozostawiając dziury i pęcherze.
To, czy profil przesuwa się do przodu, czy do tyłu, zależy od mieszanki rozpuszczalników. Dostawca sprzętu może zapewnić przepływ przy spadku ciśnienia dla nowej mieszanki. Oszczędza to kilka rund prób na miejscu.
Które odczyty są najważniejsze
Najpierw przeczytaj rzeczywistą lepkość.
Weź dwie lub trzy prędkości wrzeciona i obserwuj, jak daleko spada odczyt. Pojedynczy punkt mówi najmniej w przypadku gęstej gnojowicy.
Następnie nanieś zaprawę na podłoże, które zamierzasz zastosować i obserwuj, jak się rozprowadza. Jeśli zacznie się pełzać i cofać, należy najpierw rozwiązać problem zwilżania.
Następnie obserwuj wskaźnik w sekcji podawania. Igła, która nie osadza się w punktach przy słabym ssaniu lub ślizganiu się pompy. Głowa nie jest zaangażowana. Konstruktor maszyny pozostawia krzywą kalibracji dla tej pompy w pakiecie przekazania. Porównaj z tym i zobacz, ile marginesu pozostało.
Na koniec przeczytaj rysunek rurociągu. Arkusze w pakiecie przekazania producenta linii do powlekania pokazują, która sekcja ma najmniejszy otwór i które kolanka zbierają materiał.
Dane pochodzą od trzech różnych stron: receptury, maszyny i systemu podawania. Jeśli projekt koordynuje producent OEM, może on zostać zebrany przez jedną osobę kontaktową. Dostawca, który sporządza listę parametrów zmierzonych przy przekazaniu, daje możliwość porównania.
Dopasowanie maszyny do gnojowicy
Najpierw wybierz głowę.
Głowice dozujące pozwalają utrzymać głowicę, gdy zmienia się lepkość, ponieważ ciężar powłoki dopasowuje się do szczeliny i prędkości linii. Ustaw odstęp od nowej mokrej folii, zamiast szturchać starą. Zarówno ciśnienie ostrza, jak i ciśnienie w matrycy muszą zostać zresetowane w celu uzyskania nowej lepkości. Producent maszyny do powlekania ustala tutaj zakres regulacji i ten zakres stanowi punkt wyjścia na miejscu.
Przeliczyć ponownie sekcję zasilania w oparciu o zmierzoną lepkość. Krótkie przebiegi, szerokie otwory, pompa blisko głowicy i izolacja wzdłuż rury. Lepkość podąża za temperaturą, a dziesięć stopni w zawiesinie może zmniejszyć ją o połowę. Dostawca linii do powlekania, który raz ustali te wymiary, oszczędza kilka rund prób.
Pozostaw odstęp pomiędzy ostrzem a piekarnikiem w celu wypoziomowania. Liczy się odległość, temperatura podłoża i ruch powietrza w sieci. Uruchom pierwszą strefę w spokoju i daj czas na wyrównanie.
Przesuń profil suszenia z powrotem i poczekaj, aż rozpuszczalnik powoli wypłynie. Nie otwieraj całkowicie przepływu powietrza w pierwszej strefie. Jeśli konstruktor maszyny podał temperatury stref i objętości powietrza, można odczytać, którą strefę należy przenieść. Dostawca, który umieści te liczby w ofercie, daje ci punkt wyjścia.
Wniosek
To, czy można powlekać gęstą zawiesinę, nie zależy od wartości lepkości. Głowica dozująca, sekcja podająca zapewniająca równomierne dostarczanie oraz sekcja susząca z zapasem czasu. Zdobądź wszystkie trzy i 50 000 cykli cps w sposób ciągły. Pominięcie jednego i rozcieńczenie gnojowicy nadal powoduje problem.
Zestaw wymagań sprowadza się do dopasowania głowicy, podajnika i sekcji suszącej. Tego typu problemy często pojawiają się w przypadku prac niestandardowych. Firma Innater zbudowała na zamówienie maszyny do powlekania dla szerokiej gamy produktów i procesów. Precyzja, grubość i jednorodność są sprawdzane w odniesieniu do gnojowicy i docelowej grubości.
Gdzie więc tak naprawdę zacina się wysoka lepkość?
Zmierzoną lepkość i zawartość substancji stałych wpisz do umowy technicznej. Powiedz, która strona zawiera metodę dozowania, średnicę rury i temperatury stref. Zarówno producent maszyn do powlekania, jak i producent linii do powlekania są właścicielami części tej listy. OEM koordynujący projekt powinien mieć pisemnie ustalony sposób akceptacji.

automatyczna krajalnica do rolek-Wrodzona

maszyna do powlekania hydroizolacyjnego-Wrodzona
Opublikowane przez Innater Intelligent Equipment Co., Ltd, producenta-niestandardowych maszyn do powlekania i linii zautomatyzowanych. E-mail 13316631159@163.com|Strona internetowa https://www.getinnater.com/|Tel. +8613316631159